# 航太產業棒材車削:正確設定加工應用的 4 大關鍵因素
16/10/26
車削
航太零組件棒材車削的 4 大關鍵因素
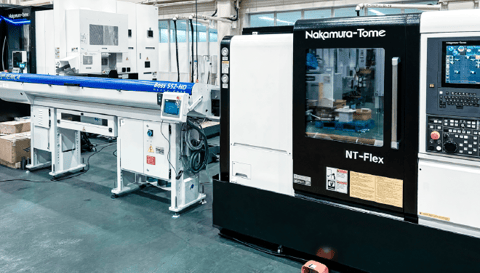
在棒材車削領域,航太產業是要求最嚴苛的應用領域之一。產品涉及的零組件種類繁多,相應的加工製程類型也十分廣泛,加上所使用材料的特性以及嚴格的品質標準,使整套設備必須滿足一系列技術要求。車床、棒材送料機與高壓冷卻液系統必須協同運作,以確保加工過程穩定及成品品質。
其中有四項因素尤其值得關注:溫度控制、切屑管理、尺寸精度,以及材料浪費的最佳化管理。
鈦合金與耐熱超合金(HRSA)(包括 Inconel 718)之所以被選用於極端環境下運作的零組件,是因為這些材料在極高溫下仍能維持機械強度與硬度。然而,使其適合航太應用的特性,也同時提高了加工難度。
車削這類材料時,所產生的熱量會集中在刀具尖端,而不易經由切屑或工件散逸。鎳基合金也容易逐漸產生加工硬化,使每一道切削都比前一道更加困難。在這種加工條件下,即使只有相對微小的溫度變化,也可能造成零組件熱膨脹,超出航太產業要求的極嚴格公差範圍。
嚴格的溫度控制直接影響製程穩定性。最有效的解決方案是採用高壓冷卻液系統。高壓液流可穿透切削區形成的蒸氣屏障,直接冷卻刀具與工件的接觸位置,並降低接觸面的摩擦,從源頭減少熱量產生。如此可實現更長的刀具使用壽命以及尺寸重複精度,否則將難以達到同樣的效果。
在航太產業中,表面加工品質取決於嚴格的安全要求,而非美觀考量。結構零組件與液壓零件需承受週期性負載,微裂紋或殘留應力都可能影響其可靠性。即使是輕微缺陷,也可能導致零件遭到判退,無法符合產業的嚴格標準。
航太材料在切屑控制方面也面臨特殊挑戰。鈦材在加工時容易黏附於切削刃,形成又長又細的連續切屑,可能刮傷工件表面或損壞刀具。加工區內的切屑堆積是導致最終表面品質下降的主要因素之一,因此必須從應用配置階段就納入考量。
高壓冷卻液可直接影響切屑形成,協助將切屑斷成短段,並迅速排出切削區。進行深孔鑽削時,高壓尤為重要,因為排屑是關鍵課題。棒材送料機的動態表現也很重要:良好的振動抑制能力有助於穩定加工過程,並維持一致的加工表面品質。
航太產業要求零件在持續生產中,均能穩定且重複地符合ISO 286 國際標準;IT6及IT7公差等級是製程必須符合的要求。尺寸公差可能只有數微米,因此整個加工週期都需要極高的機械穩定性。
在車削加工中,最關鍵的變數是溫度:僅幾度的變化就可能導致工件膨脹而超出規格。因此,在規劃航太零組件的加工應用時,應考慮使用高壓冷卻液系統,以帶走切削區產生的熱量,並長期維持尺寸精度。
從機械角度來看,棒材送料機的作用不容低估。設備必須確保極高精度的棒材導引,並能抑制加工過程中傳遞的振動。在如此嚴格的公差要求下,任何不穩定都會直接造成尺寸誤差,並提高報廢風險。
鈦合金與耐熱超合金通常具有較高的採購成本;尤其是經認證的材料等級、特殊直徑或非標準批次,還可能需要較長的採購交期。因此,提升原材料利用率絕非單純的作業細節,而是直接影響應用的整體成本。
棒材送料機的長度是配置應用時應評估的因素之一,卻經常相較於其他參數而受到低估。長型棒材送料機可直接裝載全長棒材,無須事先裁切,使每支棒材僅產生一段餘料。同時,也能省去機台端的材料預備作業:材料到貨後即可直接送入送料機,不需額外的中間處理。使用 3 公尺棒材時,效益已可量化;改用 4 公尺或 6 公尺棒材,相較於較短的送料方案,材料節省量在絕對值上更加顯著。
棒材送料機的長度也影響生產自主運作能力。航太零組件的加工週期往往較長;具備足夠儲料容量的送料機可減少補充新棒材所造成的中斷,並延長無人值守的生產時段。
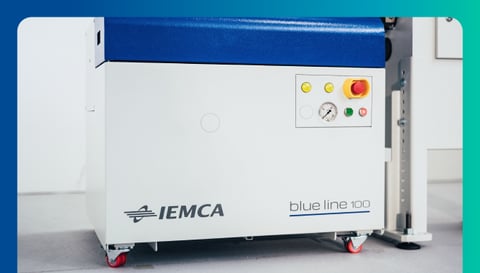
IEMCA 以專為嚴苛加工應用需求開發的棒材送料機及高壓冷卻液系統支援航太製造商。送料機產品系列涵蓋多種棒材直徑與長度,並提供配備大容量料倉的配置,以支援較長的生產週期。IEMCA 的高壓系統可依加工鈦合金及耐熱超合金所需的壓力,將冷卻液直接輸送至切削區。技術團隊可協助針對各項特定應用找出最合適的配置。