Stångsvarvning inom flygindustrin: 4 nyckelfaktorer
13/10/26
4 nyckelfaktorer vid stångsvarvning av komponenter för flygindustrin
Flygindustrin är ett av de mest krävande användningsområdena för stångsvarvning. Den stora variationen av komponenter som tillverkas, det lika breda utbudet av bearbetningsoperationer, de material som används och de högt ställda kvalitetskraven medför en rad tekniska begränsningar som påverkar hela installationen. Svarven, stångmagasinet och högtryckssystemet för skärvätska måste samverka för att säkerställa processstabilitet och slutproduktens kvalitet.
Fyra faktorer förtjänar särskild uppmärksamhet: temperaturkontroll, spånhantering, måttnoggrannhet och optimering av materialutnyttjandet.
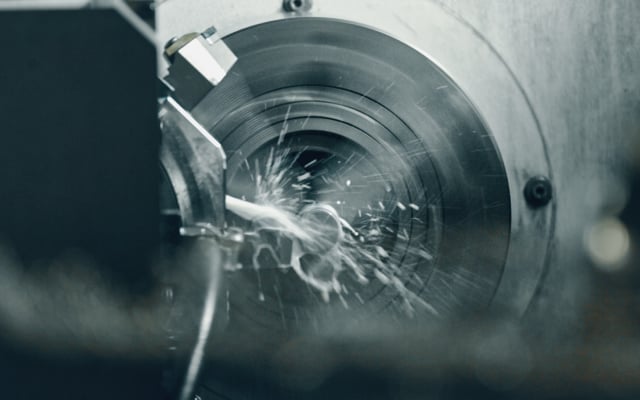
Titanlegeringar och värmebeständiga superlegeringar (HRSA), däribland Inconel 718, väljs för komponenter som är konstruerade för att fungera under extrema förhållanden, just tack vare deras förmåga att bibehålla mekanisk hållfasthet och hårdhet vid extremt höga temperaturer. Samma egenskaper som gör dem lämpliga för tillämpningar inom flygindustrin gör dem också svåra att bearbeta.
Vid svarvning av dessa material koncentreras den värme som genereras vid verktygsspetsen i stället för att avledas genom spånan eller arbetsstycket. Nickelbaserade legeringar har dessutom en tendens att deformationshärdas successivt, vilket gör varje bearbetningspass svårare än det föregående. Under dessa driftsförhållanden kan även en relativt liten temperaturvariation få komponenten att utvidgas utanför de extremt snäva toleransgränser som branschen kräver.
Noggrann temperaturkontroll har en direkt inverkan på processstabiliteten. Den mest effektiva lösningen är ett högtryckssystem för skärvätska. Strålen tränger igenom den ångbarriär som bildas i skärzonen, kyler kontaktpunkten mellan verktyg och arbetsstycke direkt och minskar friktionen i kontaktytan, vilket begränsar värmeutvecklingen vid källan. Resultatet är längre verktygslivslängd och dimensionell repeterbarhet som annars skulle vara svåra att uppnå.
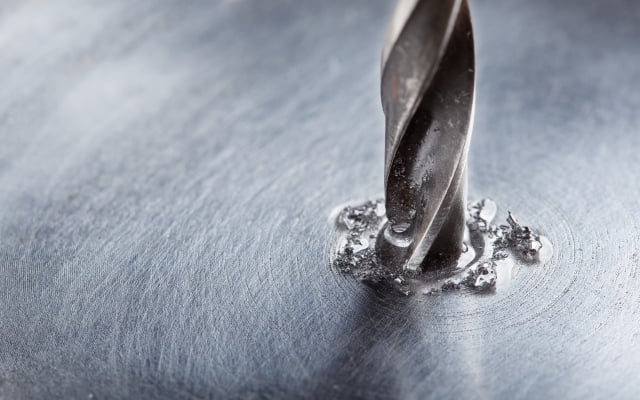
Inom flygindustrin styrs ytfinishen av stränga säkerhetskrav, inte av estetiska överväganden. Strukturkomponenter och hydrauliska delar utsätts för cykliska belastningar: mikrosprickor eller restspänningar kan äventyra deras tillförlitlighet. Även mindre defekter kan leda till att komponenter kasseras, vilket är oförenligt med branschens högt ställda krav.
Material som används inom flygindustrin innebär också särskilda utmaningar när det gäller spånkontroll. Titan tenderar att fastna på skäreggen under bearbetningen och bildar långa, trådformiga spånor som kan repa arbetsstyckets yta eller skada verktyget. Spånansamling i bearbetningsområdet är en av de viktigaste faktorerna som kan försämra den slutliga ytfinishen och måste därför beaktas redan vid konfigureringen av applikationen.
Högtryckstillförd skärvätska påverkar spånbildningen direkt genom att bidra till att bryta spånorna i korta segment och omedelbart transportera bort dem från skärzonen. Högt tryck är särskilt viktigt vid djuphålsborrning, där spånevakueringen blir avgörande. Även stångmagasinets dynamiska beteende spelar en viktig roll: en hög vibrationsdämpande förmåga bidrar till att stabilisera processen och bibehålla en jämn kvalitet på den bearbetade ytan.
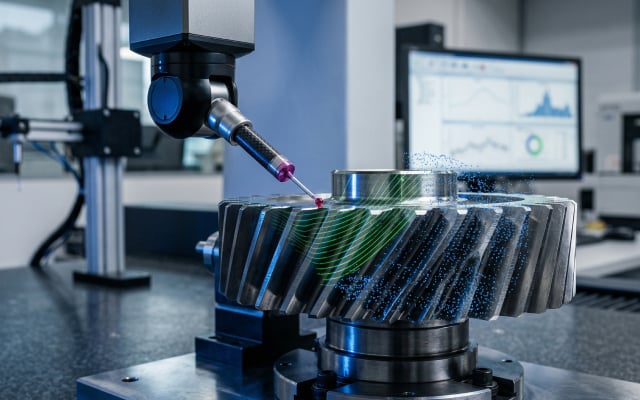
Flygindustrin kräver att komponenter tillverkas konsekvent och med hög repeterbarhet i enlighet med den internationella standarden ISO 286: toleransklasserna IT6 och IT7 utgör processkrav. Måttoleranser som kan vara så snäva som några få mikrometer kräver absolut mekanisk stabilitet under hela bearbetningscykeln.
Vid svarvning är den mest kritiska variabeln temperaturen: variationer på bara några få grader kan få arbetsstycket att expandera och hamna utanför specifikationerna. Vid konfigurering av en applikation för tillverkning av komponenter till flygindustrin bör man därför överväga att använda ett högtryckssystem för skärvätska för att avleda den värme som genereras i skärzonen och bibehålla måttnoggrannheten över tid.
Ur mekanisk synvinkel bör stångmagasinets betydelse inte underskattas. Det måste säkerställa en extremt precis styrning av stången och dämpa vibrationerna som överförs under bearbetningen. Vid dessa toleransnivåer leder varje instabilitet direkt till måttavvikelser och en ökad risk för kassation.
Titanlegeringar och HRSA har generellt höga inköpskostnader och kan, särskilt när det gäller certifierade materialkvaliteter, specifika diametrar eller partier som avviker från standard, även innebära långa leveranstider. Att optimera användningen av råmaterial är därför mer än en operativ detalj: det har en direkt inverkan på applikationens totala kostnad.
Stångmagasinets längd är en av de faktorer som bör utvärderas vid konfigureringen av applikationen, även om den ofta underskattas jämfört med andra parametrar. Ett långt stångmagasin gör det möjligt att ladda stänger i full längd utan att först kapa dem, vilket ger endast en restbit per stång. Det eliminerar också behovet av materialberedning vid maskinen: materialet kan gå direkt från leverans till stångmagasinet, utan mellanliggande arbetsmoment. Med 3 meter långa stänger är fördelen redan mätbar; med stänger på 4 eller 6 meter blir materialbesparingarna jämfört med kortare lösningar betydande i absoluta tal.
Stångmagasinets längd påverkar även produktionsautonomin. Bearbetningscyklerna för komponenter inom flygindustrin är ofta långa: ett stångmagasin med tillräcklig lagringskapacitet minskar avbrotten för laddning av nya stänger och gör det möjligt att förlänga obemannade produktionspass.
Iemca stödjer tillverkare inom flygindustrin med stångmagasin och högtryckssystem för skärvätska som utvecklats för att uppfylla kraven i dessa avancerade bearbetningsapplikationer. Sortimentet av stångmagasin omfattar ett brett spektrum av stångdiametrar och längder, med konfigurationer som inkluderar magasin med hög kapacitet för förlängda produktionscykler. Iemcas högtryckssystem tillför skärvätska direkt till skärzonen vid de tryck som krävs för bearbetning av titan och HRSA. Det tekniska teamet finns tillgängligt för att identifiera den lämpligaste konfigurationen för varje specifik applikation.