Toczenie prętów dla przemysłu lotniczego: 4 kluczowe aspekty konfiguracji
12/10/26
4 kluczowe czynniki w toczeniu elementów lotniczych z pręta
Przemysł lotniczy jest jednym z najbardziej wymagających obszarów zastosowania toczenia z pręta. Duża różnorodność produkowanych komponentów, równie szeroki zakres operacji obróbczych, właściwości stosowanych materiałów oraz rygorystyczne normy jakościowe przekładają się na szereg ograniczeń technicznych dotyczących całej instalacji. Tokarka, podajnik prętów i wysokociśnieniowy układ chłodzenia muszą współpracować, aby zapewnić stabilność procesu oraz jakość gotowego elementu.
Na szczególną uwagę zasługują cztery czynniki: kontrola temperatury, zarządzanie wiórami, dokładność wymiarowa oraz optymalizacja strat materiałowych.
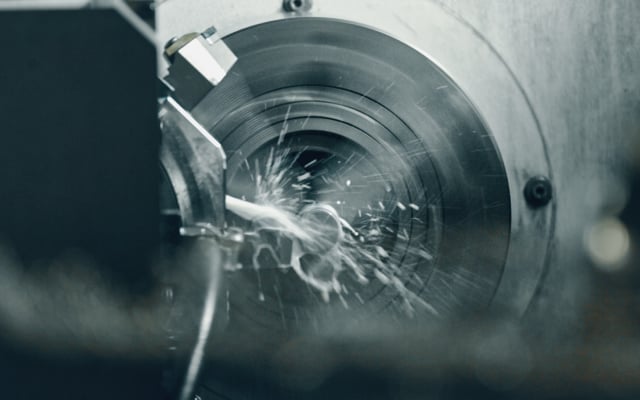
Stopy tytanu oraz żaroodporne superstopy (HRSA), w tym Inconel 718, są wybierane do produkcji komponentów przeznaczonych do pracy w ekstremalnych warunkach właśnie ze względu na zdolność do zachowania wytrzymałości mechanicznej i twardości w bardzo wysokich temperaturach. Te same właściwości, które sprawiają, że materiały te nadają się do zastosowań lotniczych, powodują również, że są trudne w obróbce.
Podczas toczenia tych materiałów generowane ciepło koncentruje się na wierzchołku narzędzia, zamiast być odprowadzane przez wiór lub obrabiany przedmiot. Stopy na bazie niklu wykazują również tendencję do stopniowego umacniania się wskutek odkształcenia, przez co każde kolejne przejście narzędzia staje się trudniejsze od poprzedniego. W takich warunkach pracy nawet stosunkowo niewielka zmiana temperatury może spowodować rozszerzenie się komponentu poza niezwykle wąskie granice tolerancji wymagane w branży.
Ścisła kontrola temperatury ma bezpośredni wpływ na stabilność procesu. Najskuteczniejszym rozwiązaniem jest wysokociśnieniowy układ chłodzenia. Strumień chłodziwa przenika przez barierę parową powstającą w strefie skrawania, bezpośrednio chłodzi punkt styku narzędzia z obrabianym przedmiotem oraz zmniejsza tarcie na powierzchni kontaktu, ograniczając powstawanie ciepła u źródła. Rezultatem jest dłuższa żywotność narzędzia oraz powtarzalność wymiarowa, którą w przeciwnym razie trudno byłoby osiągnąć.
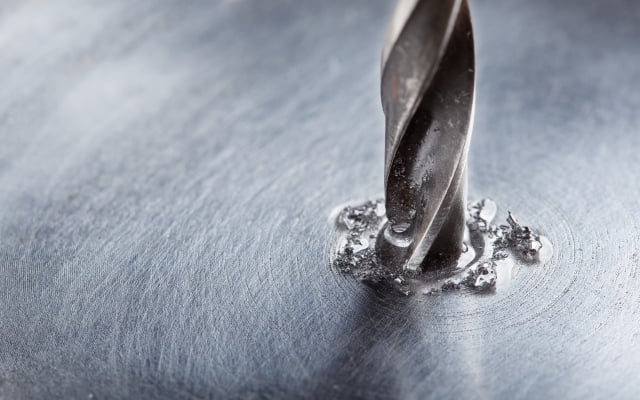
W przemyśle lotniczym jakość wykończenia powierzchni wynika z rygorystycznych wymagań bezpieczeństwa, a nie ze względów estetycznych. Elementy konstrukcyjne i części hydrauliczne są poddawane obciążeniom cyklicznym: mikropęknięcia lub naprężenia szczątkowe mogą zagrozić ich niezawodności. Nawet niewielkie wady mogą prowadzić do odrzucenia części, co jest niezgodne z rygorystycznymi standardami wymaganymi w tej branży.
Materiały stosowane w przemyśle lotniczym stwarzają również szczególne wyzwania w zakresie kontroli wiórów. Tytan ma tendencję do przywierania do krawędzi skrawającej podczas obróbki, tworząc długie, ciągliwe wióry, które mogą zarysować powierzchnię obrabianego przedmiotu lub uszkodzić narzędzie. Nagromadzenie wiórów w obszarze obróbki jest jednym z głównych czynników mogących pogorszyć końcową jakość powierzchni, dlatego należy uwzględnić ten problem już na etapie konfiguracji aplikacji.
Chłodzenie wysokociśnieniowe oddziałuje bezpośrednio na proces powstawania wiórów, pomagając rozbijać je na krótkie odcinki i natychmiast usuwać ze strefy skrawania. Wysokie ciśnienie jest szczególnie ważne podczas wiercenia głębokich otworów, gdzie odprowadzanie wiórów ma kluczowe znaczenie. Istotną rolę odgrywa również zachowanie dynamiczne podajnika prętów: wysoka zdolność tłumienia drgań pomaga stabilizować proces i utrzymywać stałą jakość obrabianej powierzchni.
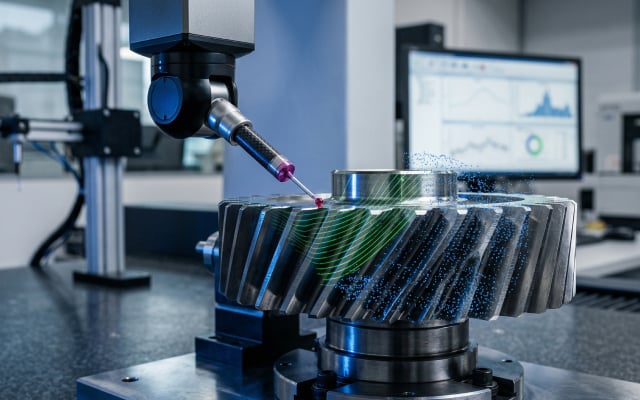
Przemysł lotniczy wymaga, aby części były produkowane w sposób spójny i powtarzalny, zgodnie z międzynarodową normą ISO 286: klasy tolerancji IT6 i IT7 stanowią wymagania procesowe. Tolerancje wymiarowe, które mogą wynosić zaledwie kilka mikrometrów, wymagają całkowitej stabilności mechanicznej podczas całego cyklu obróbki.
Podczas operacji toczenia najbardziej krytyczną zmienną jest temperatura: zmiany o zaledwie kilka stopni mogą spowodować rozszerzenie się obrabianego przedmiotu i przekroczenie dopuszczalnych wymiarów. Dlatego podczas konfiguracji aplikacji do produkcji komponentów lotniczych należy rozważyć zastosowanie wysokociśnieniowego układu chłodzenia, który umożliwia odprowadzanie ciepła powstającego w strefie skrawania i utrzymanie dokładności wymiarowej w czasie.
Z mechanicznego punktu widzenia nie należy lekceważyć roli podajnika prętów. Musi on zapewniać niezwykle precyzyjne prowadzenie pręta oraz tłumienie drgań przenoszonych podczas obróbki. Przy tak wąskich tolerancjach każda niestabilność przekłada się bezpośrednio na błędy wymiarowe i zwiększone ryzyko powstawania braków produkcyjnych.
Stopy tytanu i HRSA charakteryzują się zazwyczaj wysokimi kosztami zakupu, a szczególnie w przypadku certyfikowanych gatunków materiałów, określonych średnic lub niestandardowych partii mogą również wiązać się z długimi terminami dostaw. Optymalizacja wykorzystania surowca jest zatem czymś więcej niż tylko szczegółem operacyjnym: ma bezpośredni wpływ na całkowity koszt aplikacji.
Długość podajnika prętów jest jednym z czynników, które należy ocenić podczas konfiguracji aplikacji, choć często jest niedoceniana w porównaniu z innymi parametrami. Długi podajnik prętów umożliwia załadunek prętów o pełnej długości bez konieczności ich wcześniejszego cięcia, pozostawiając tylko jeden odpad końcowy na każdy pręt. Eliminuje również etap przygotowania materiału przy maszynie: materiał może trafiać bezpośrednio z dostawy do podajnika prętów, bez operacji pośrednich. W przypadku prętów o długości 3 metrów korzyści są już mierzalne; przy prętach 4- lub 6-metrowych oszczędności materiałowe w porównaniu z krótszymi rozwiązaniami stają się znaczące w wartościach bezwzględnych.
Długość podajnika prętów wpływa również na autonomię produkcji. Cykle obróbki komponentów lotniczych są często długie: podajnik prętów o odpowiedniej pojemności magazynowej ogranicza przerwy związane z załadunkiem nowych prętów i umożliwia wydłużenie okresów produkcji bez nadzoru operatora.
Iemca wspiera producentów z branży lotniczej, oferując podajniki prętów oraz wysokociśnieniowe układy chłodzenia opracowane z myślą o wymaganiach tych zaawansowanych zastosowań obróbczych. Gama podajników prętów obejmuje szeroki zakres średnic i długości prętów, a dostępne konfiguracje uwzględniają magazyny o dużej pojemności, przeznaczone do wydłużonych cykli produkcyjnych. Systemy wysokociśnieniowe Iemca dostarczają chłodziwo bezpośrednio do strefy skrawania pod ciśnieniem wymaganym podczas obróbki tytanu i stopów HRSA. Zespół techniczny jest dostępny, aby pomóc w określeniu najbardziej odpowiedniej konfiguracji dla każdej konkretnej aplikacji.
TARGI
Toczenie
TARGI
Toczenie
Toczenie