Stangendrehen in der Luft- und Raumfahrt: 4 Schlüsselfaktoren für die richtige Anwendungskonfiguration
15/10/26
Drehen
4 Schlüsselfaktoren beim Stangendrehen von Luft- und Raumfahrtkomponenten
Die Luft- und Raumfahrtindustrie zählt zu den anspruchsvollsten Anwendungsbereichen des Stangendrehens. Die große Vielfalt der Bauteile sowie das ebenso breite Spektrum an Bearbeitungsvorgängen, die Eigenschaften der eingesetzten Werkstoffe und die hohen Qualitätsstandards führen zu einer Reihe technischer Anforderungen an die gesamte Anlage. Drehmaschine, Stangenlademagazin und Hochdruck-Kühlschmierstoffsystem müssen optimal zusammenwirken, um Prozessstabilität und die Qualität des fertigen Werkstücks sicherzustellen.
Vier Faktoren verdienen besondere Aufmerksamkeit: Temperaturkontrolle, Spänemanagement, Maßhaltigkeit und die Minimierung von Materialverlusten.
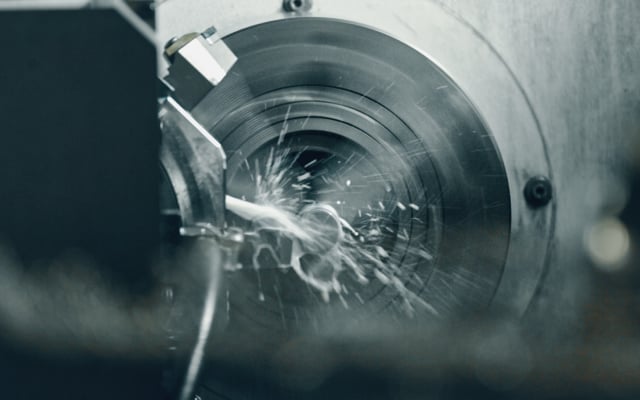
Titanlegierungen und hochwarmfeste Superlegierungen (HRSA), darunter Inconel 718, werden für Bauteile eingesetzt, die extremen Bedingungen standhalten müssen. Ausschlaggebend ist ihre Fähigkeit, mechanische Festigkeit und Härte auch bei sehr hohen Temperaturen beizubehalten. Dieselben Eigenschaften, die sie für Anwendungen in der Luft- und Raumfahrt geeignet machen, erschweren jedoch ihre Zerspanung.
Beim Drehen dieser Werkstoffe konzentriert sich die entstehende Wärme an der Werkzeugspitze und wird nicht über den Span oder das Werkstück abgeführt. Nickelbasislegierungen neigen zudem zur zunehmenden Kaltverfestigung, sodass jeder weitere Schnitt schwieriger wird. Unter diesen Bedingungen kann bereits eine relativ geringe Temperaturschwankung dazu führen, dass sich das Bauteil über die in der Branche geforderten engen Toleranzgrenzen hinaus ausdehnt.
Eine präzise Temperaturkontrolle wirkt sich unmittelbar auf die Prozessstabilität aus. Eine besonders wirksame Lösung ist ein Hochdruck-Kühlschmierstoffsystem. Der Strahl durchdringt die Dampfbarriere, die sich in der Schnittzone bildet, kühlt den Kontaktbereich zwischen Werkzeug und Werkstück direkt und verringert die Reibung an der Schnittstelle. So wird die Wärmeentwicklung bereits an ihrer Quelle reduziert. Das Ergebnis sind eine längere Werkzeugstandzeit und eine hohe Maßwiederholgenauigkeit, die andernfalls nur schwer zu erreichen wären.
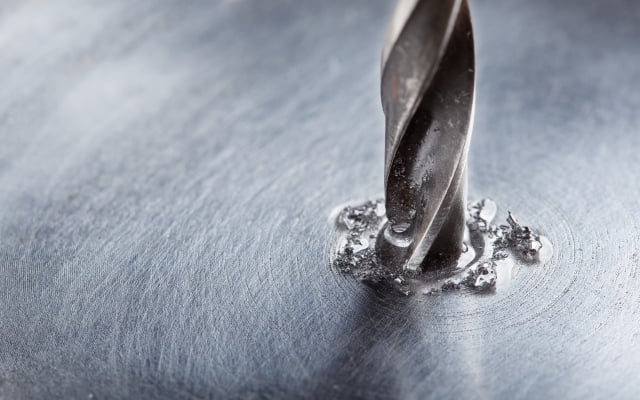
In der Luft- und Raumfahrtindustrie richtet sich die Oberflächengüte nach strengen Sicherheitsanforderungen und nicht nach ästhetischen Gesichtspunkten. Strukturbauteile und Hydraulikkomponenten sind zyklischen Belastungen ausgesetzt: Mikrorisse oder Eigenspannungen können ihre Zuverlässigkeit beeinträchtigen. Schon geringfügige Fehler können zur Zurückweisung eines Bauteils führen und sind mit den hohen Branchenstandards nicht vereinbar.
Werkstoffe für die Luft- und Raumfahrt stellen auch besondere Anforderungen an die Spankontrolle. Titan neigt während der Bearbeitung dazu, an der Schneidkante zu haften. Dabei entstehen lange, fadenförmige Späne, die die Werkstückoberfläche zerkratzen oder das Werkzeug beschädigen können. Spanansammlungen im Bearbeitungsbereich zählen zu den Hauptursachen für eine schlechtere Oberflächengüte und müssen deshalb bereits bei der Auslegung der Anwendung berücksichtigt werden.
Die Hochdruck-Kühlschmierstoffzufuhr beeinflusst die Spanbildung unmittelbar: Sie hilft, Späne in kurze Stücke zu brechen und sofort aus der Schnittzone zu entfernen. Besonders wichtig ist der hohe Druck beim Tiefbohren, wo die Spanabfuhr entscheidend ist. Auch das dynamische Verhalten des Stangenlademagazins spielt eine wichtige Rolle: Eine hohe Schwingungsdämpfung stabilisiert den Prozess und gewährleistet eine gleichbleibende Qualität der bearbeiteten Oberflächen.
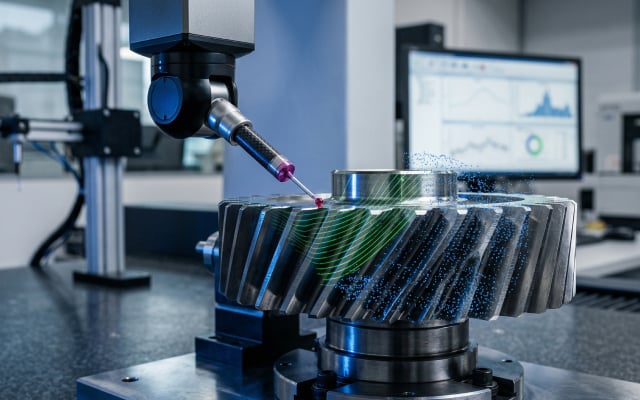
Die Luft- und Raumfahrtindustrie verlangt eine gleichbleibende und reproduzierbare Fertigung gemäß der internationalen Norm ISO 286: Die Toleranzklassen IT6 und IT7 sind verbindliche Prozessanforderungen. Maßtoleranzen von nur wenigen Mikrometern erfordern während des gesamten Bearbeitungszyklus eine uneingeschränkte mechanische Stabilität.
Beim Drehen ist die kritischste Einflussgröße die Temperatur: Bereits Schwankungen von wenigen Grad können dazu führen, dass sich das Werkstück ausdehnt und die vorgegebenen Maße überschreitet. Bei der Auslegung einer Anwendung zur Fertigung von Luft- und Raumfahrtkomponenten sollte daher der Einsatz eines Hochdruck-Kühlschmierstoffsystems in Betracht gezogen werden, um die in der Schnittzone entstehende Wärme abzuführen und die Maßgenauigkeit dauerhaft sicherzustellen.
Aus mechanischer Sicht darf der Beitrag des Stangenlademagazins nicht unterschätzt werden. Es muss eine äußerst präzise Stangenführung gewährleisten und die bei der Bearbeitung entstehenden Schwingungen dämpfen. Bei diesen Toleranzanforderungen führt jede Instabilität unmittelbar zu Maßabweichungen und einem erhöhten Ausschussrisiko.
Titanlegierungen und HRSA sind in der Regel mit hohen Anschaffungskosten verbunden. Insbesondere bei zertifizierten Werkstoffqualitäten, speziellen Durchmessern oder nicht standardisierten Chargen können zudem lange Beschaffungszeiten entstehen. Eine optimale Nutzung des Rohmaterials ist deshalb mehr als nur ein betrieblicher Aspekt: Sie wirkt sich direkt auf die Gesamtkosten der Anwendung aus.
Die Länge des Stangenlademagazins ist ein Faktor, der bei der Auslegung der Anwendung berücksichtigt werden sollte, gegenüber anderen Parametern jedoch häufig unterschätzt wird. Ein langes Stangenlademagazin ermöglicht es, Stangen in voller Länge ohne vorheriges Ablängen zu laden. Dadurch entsteht nur ein Reststück pro Stange. Zudem entfällt die Materialvorbereitung an der Maschine: Das Material kann ohne Zwischenschritte direkt nach der Anlieferung in das Stangenlademagazin eingelegt werden. Bei 3 Meter langen Stangen ist der Vorteil bereits messbar; bei 4 oder 6 Metern werden die Materialeinsparungen gegenüber kürzeren Lösungen auch absolut betrachtet erheblich.
Die Länge des Stangenlademagazins beeinflusst außerdem die Produktionsautonomie. Die Bearbeitungszyklen für Luft- und Raumfahrtkomponenten sind häufig lang: Ein Stangenlademagazin mit ausreichender Bevorratungskapazität reduziert Unterbrechungen zum Nachladen und ermöglicht längere mannlose Produktionsphasen.
Iemca unterstützt Hersteller in der Luft- und Raumfahrtindustrie mit Stangenlademagazinen und Hochdruck-Kühlschmierstoffsystemen, die für die Anforderungen dieser anspruchsvollen Zerspanungsanwendungen entwickelt wurden. Das Sortiment an Stangenlademagazinen deckt ein breites Spektrum an Stangendurchmessern und -längen ab und umfasst Ausführungen mit Magazinen hoher Kapazität für lange Produktionszyklen. Die Hochdrucksysteme von Iemca führen den Kühlschmierstoff mit dem für die Bearbeitung von Titan und HRSA erforderlichen Druck direkt in die Schnittzone. Das Technikteam steht bereit, um die jeweils am besten geeignete Konfiguration für jede spezifische Anwendung zu ermitteln.
Entdecken Sie die neuesten Nachrichten und Updates von IEMCA.
MESSE
Drehen
MESSE
Drehen
Drehen